
metalworkingmag.cz
11
'26
Written on Modified on
Sandvik Coromant uvádí na trh kuželovou soudečkovou frézu pro komplexní tvarové obrábění
Inovativní geometrie typu „dva v jednom“ kombinuje poloměr soudečku s poloměrem kulového čela pro zvýšení produktivity, zlepšení drsnosti povrchu a zkrácení doby cyklu při obrábění blisků a lopatek.
www.sandvik.coromant.com
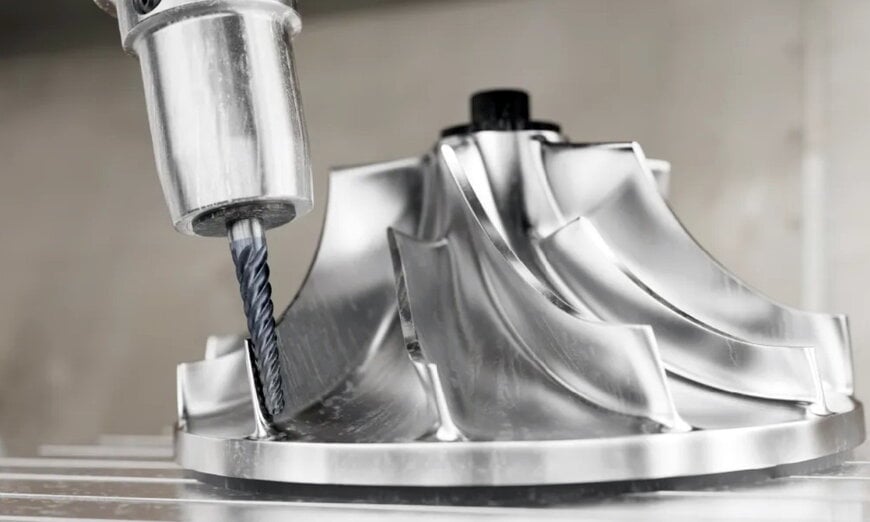
Výroba složitých 3D profilů v turbínových zařízeních, jako jsou turbínové blisky a kompresorové lopatky, představuje pro víceosé frézovací operace značné výzvy. Obrábění těchto volných ploch tradičně vyžaduje vícenásobné upnutí a časté výměny nástrojů pro zvládnutí proměnlivého zakřivení povrchu, což vede k dlouhým dobám cyklu a zrychlenému opotřebení nástrojů při zpracování těžkoobrobitelných leteckých slitin.
V reakci na omezení plynoucí z dlouhých výrobních časů a opotřebení nástrojů vyvinula společnost Sandvik Coromant kuželovou soudečkovou stopkovou frézu CoroMill Plura. Nástroj integruje velký tangenciální soudečkový profil na svém boku s konvenčním poloměrem kulového čela na špičce, čímž vzniká hybridní řezná geometrie podporující jak boční tvarové obrábění, tak bodové frézování v rámci jednoho seřízení stroje.
Principy fungování a kinematické výhody
Víceosé dokončovací obrábění zakřivených dílů leteckých motorů dlouhodobě spoléhalo na stopkové frézy s kulovým čelem. Ačkoli jsou malé poloměry kulových čel univerzální, vyžadují minimální kroky řádkování (pro kontrolu výšky zbytků materiálu / nerovností po řádkování – tzv. cusp height), což nutí obráběcí stroje vykonávat tisíce hustých drah nástroje pro splnění přísných požadavků na kvalitu povrchu.
Kuželový soudečkový tvar tento kinematický vztah mění. Využitím efektivního řezného poloměru, který je podstatně větší než fyzický průměr nástroje, rozšiřuje soudečková část kontaktní oblouk s bokem obrobku. To umožňuje systémům pro CNC programování podstatně zvýšit axiální krok řádkování bez nárůstu výšky nerovností mezi jednotlivými přechody. Současně plynulý posun bodu dotyku podél profilové křivky rozkládá mechanické zatížení a teplotní špičky po větší délce ostří, místo aby se opotřebení soustředilo do jednoho místa na špičce. Špička s kulovým čelem zůstává k dispozici pro začištění těsných zaoblení, přechodových rádiusů a složitých podřezání bez nutnosti výměny nástroje.
Vlastnosti substrátu a povlaku pro žáruvzdorné slitiny
Komponenty lopatek turbínových strojů jsou převážně kované nebo obráběné z materiálů skupiny ISO S, včetně slitin titanu a žáruvzdorných superslitin (HRSA) na bázi niklu, kobaltu nebo železa. Tyto slitiny vykazují vysokou pevnost za tepla, nízkou tepelnou vodivost a silné sklony ke zpevňování za studena, což rychle poškozuje břity ze slinutého karbidu.
Kuželová soudečková fréza CoroMill Plura využívá speciální třídy T2CH a R2AH, vyvinuté s technologií PVD povlakování Zertivo 2.0. Zertivo 2.0 poskytuje lepší přilnavost povlaku a zvýšenou odolnost proti mikrovydrolování, opotřebení ve formě vrubů a vzniku tepelných trhlin při přerušovaném řezu. Přestože jsou tyto nástrojové geometrie navrženy primárně pro polodokončovací a dokončovací operace materiálů ISO S, obrábějí také součásti ze skupin ISO P (ocel), ISO M (nerezová ocel), ISO H (kalená ocel) a ISO K (litina).
Integrace do pracovních postupů letecké výroby
V pětiosých obráběcích centrech vede zkrácení vedlejších časů při polohování a výměnách nástrojů přímo ke zvýšení využití vřetena. Zvládnutím patních zaoblení, konvexních boků i přechodů náběžných a odtokových hran lopatek pomocí jediné geometrie mohou technologové sloučit dříve oddělené dráhy nástrojů do integrovaných víceosých profilovacích programů.
„Kuželová soudečková fréza CoroMill Plura přináší výrobcům univerzální řešení pro náročné tvarové operace,“ uvedl Staffan Lundström, produktový manažer pro monolitní karbidové stopkové frézy ve společnosti Sandvik Coromant. „Kombinací více operací v jednom nástroji mohou zákazníci zkrátit vedlejší časy a dosáhnout produktivnějšího a spolehlivějšího procesu obrábění.“
Tato kuželová soudečková varianta doplňuje širší portfolio fréz CoroMill Plura pro tvarové obrábění, které zahrnuje specializované frézy s kulovým čelem, kapkovité frézy („lollipop“), kuželové kulové frézy a standardní soudečkové stopkové frézy určené pro bodové frézování, boční frézování a obrábění podříznutých geometrií v přesné výrobě pro letecký a energetický průmysl.
Doplňující kontext
Tato část uvádí technické specifikace a srovnání s konkurencí, které nebyly součástí původního oznámení o produktu.
Frézy s kruhovým segmentem (často označované jako soudečkové, čočkové nebo kuželové kruhové nástroje) představují rostoucí posun v paradigmatu strategií pro souvislé pětiosé CAM obrábění. Přední vývojáři CAM systémů, včetně softwarů Mastercam, hyperMILL a Siemens NX, nyní nabízejí specializované algoritmy drah pro soudečkové nástroje, které udržují konstantní úhly kontaktu a dynamické řízení vektoru nástroje podél složitých 3D křivek.
V letecké výrobě se zkrácení doby cyklu dosažené frézováním s kruhovým segmentem obvykle pohybuje v rozmezí 50 až 80 procent ve srovnání s konvenčními dokončovacími průchody čistě kulovými frézami. Tento rozdíl je dán výhradně větším krokem řádkování, který umožňují velké efektivní poloměry (často přesahující 250 mm až 1 000 mm na bocích soudečku). Na trhu nástrojů s kruhovým segmentem zahrnují srovnatelná řešení kruhové segmentové stopkové frézy Emuge-Franken (jako jsou jejich soudečkové a oválné tvary) a monolitní karbidové vícebřité kuželové soudečkové frézy od Seco Tools. Zatímco konkurenční konstrukce podobně využívají velké radiální profily ke kontrole výšky nerovností po řádkování, výrobní diferenciace se soustředí na specifickou houževnatost ostří substrátu, velikost karbidového zrna a patentované PVD vícevrstvé povlaky navržené tak, aby zmírňovaly abrazivní i adhezivní opotřebení při nízkých řezných rychlostech v deformačně zpevňujících materiálech HRSA.
Upravil Evgeny Churilov, Induportals Media – Přeloženo/adaptováno pomocí AI.
www.sandvik.coromant.com
